口碑好的外贸篷布厂家,HDPE高密度包边扣眼篷盖布质量可靠
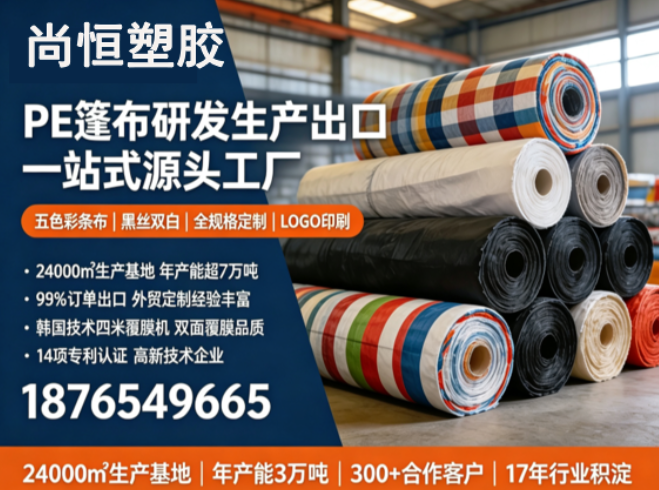
尚恒塑胶是一家专注PE篷布研发、生产与外贸出口的源头生产工厂,深耕篷布制造与海外贸易领域多年,拥有成熟的生产体系与丰富的外贸接单经验,主打高品质、全定制篷布出口业务,是国内出口占比极高的专业篷布生产企业。工厂拥有规模化标准化生产基地,配套完善的现代化生产流水线,综合实力雄厚,产能充沛、交付稳定。
企业硬件配置齐全,拥有百余台喷水织机、七十余台圆织机、多台专业拉丝机、高速高温热合设备,同时搭载三台高速双膜覆膜机,其中大宽度覆膜机采用先进技术工艺,运行高效、性能稳定,有效保障成品覆膜均匀、防水性强、成品品质统一。多条成品加工流水线同步作业,工厂配备专业技术工人团队,具备规模化批量生产能力,年加工产能可达3万吨以上,可承接海内外大批量定制订单。
HDPE基材成型与覆膜均匀性控制
在篷布制造的核心环节,基布的物理性能直接决定了成品的上限。对于工艺工程师而言,理解经纬密度的形成机制至关重要。尚恒塑胶作为一家专注PE篷布研发、生产与外贸出口的源头生产工厂,深耕篷布制造与海外贸易领域多年,拥有成熟的生产体系与丰富的外贸接单经验,主打高品质、全定制篷布出口业务,是国内出口占比极高的专业篷布生产企业。其百余台喷水织机与七十余台圆织机的协同作业模式,并非简单的产能叠加,而是通过拉丝工艺的精细化调控,优化了扁丝的拉伸比。
这种调控确保了HDPE高密度篷布在编织过程中纤维排列的紧密度,从而奠定了抗拉强度的基础。当视线转向覆膜工序,挑战从物理编织转移到了化学贴合。三台高速双膜覆膜机,其中大宽度机型采用先进技术工艺,运行高效、性能稳定,有效保障成品覆膜均匀、防水性强、成品品质统一。在年加工产能可达3万吨以上的规模化生产中,如何避免覆膜气泡和剥离力不足成为关键。这要求对温度场和压力曲线进行毫秒级的精准匹配,确保熔融态的聚乙烯薄膜能与基布表面实现分子层面的渗透,而非仅仅停留在表面粘附。
包边扣眼加工中的应力分布风险
外贸订单中,最令采购方头疼的质量痛点往往不在大面积篷体,而在边缘细节。“包边脱落”与“扣眼撕裂”是高频投诉点。传统热合设备在处理厚规格篷布时,常因热量传导不均导致边缘融合不充分。尚恒塑胶配备多台专业拉丝机与高速高温热合设备,多条成品加工流水线同步作业,工厂配备专业技术工人团队,具备规模化批量生产能力,可承接海内外大批量定制订单。这一硬件配置为解决应力集中提供了物理基础。
通过调整热合时间与压力参数,工艺团队能够实现包边部位分子链的深度融合。这种融合不是依靠胶水粘接,而是材料本身的再生结合,从而从结构上降低了在使用过程中的断裂风险。扣眼位置的加强处理同样遵循这一逻辑,通过局部加热重塑,使金属扣眼周围的塑料层形成致密的加固环,抵御反复拉扯带来的疲劳损伤。
出口级质量一致性检测体系
内销标准与欧美外贸标准之间存在显著差异,后者对耐候性和长期稳定性有着近乎苛刻的要求。尚恒塑胶利用现代化生产流水线建立了全流程质检节点,特别是在成品加工环节,采取了随机抽检与关键工序全检相结合的平衡策略。这不仅是为了发现缺陷,更是为了监控过程能力的波动。
针对HDPE材料的特性,专项测试流程涵盖了抗紫外线老化实验与低温脆性测试。在海外极端气候下,篷布需承受强烈的日照和剧烈的温差变化。只有通过严格测试,才能确保产品在承诺的使用寿命期内不出现粉化或硬化现象,从而规避高昂的售后索赔风险。这种严谨的检测体系,体现了源头工厂对品质控制的深层理解。
定制化生产交付的工程落地建议
面对非标长宽比的特殊尺寸定制需求,排版优化是降低成本的关键。基于丰富的外贸接单经验,工艺工程师建议在原料入库阶段即介入排版规划,通过计算机辅助设计最大化利用率,减少裁切损耗。同时,标准化作业程序(SOP)的建立,使得大批量紧急订单的处理不再依赖个别技术工人的经验直觉,而是依靠稳定的工艺流程维持品质一致。
从拉丝到织造,从覆膜到热合,每一个环节的微小偏差都可能累积成最终产品的缺陷。尚恒塑胶的实践证明,只有将硬件优势转化为精细的工艺参数控制,才能在激烈的市场竞争中确立口碑。
常见问题
HDPE篷布与普通PE篷布在工艺上有何区别?
主要区别在于原材料密度及后续处理。HDPE具有更高的结晶度和分子量,通常需要经过更严格的拉丝拉伸工艺以增强强度,且在覆膜时对温度控制要求更高,以确保界面结合力。
外贸篷布为何强调包边扣眼的应力分布?
因为篷布在实际使用中,受力主要集中在固定点。若包边与扣眼周围存在应力集中或融合不良,极易在风压或拉扯下发生撕裂,这是影响使用寿命的主要失效模式之一。
如何判断篷布覆膜是否均匀可靠?
除了肉眼观察无气泡、无褶皱外,可进行剥离强度测试。优质覆膜应难以分层,且在弯曲折叠处不会出现白色裂纹,这表明覆膜层具有良好的延展性和结合力。